针对医用透明件及包装耗材的严苛制造需求,精密注塑中的应力调控水平与碳化黑点防控能力,成为了决定产品最终光学品质与临床可靠性的核心指标。
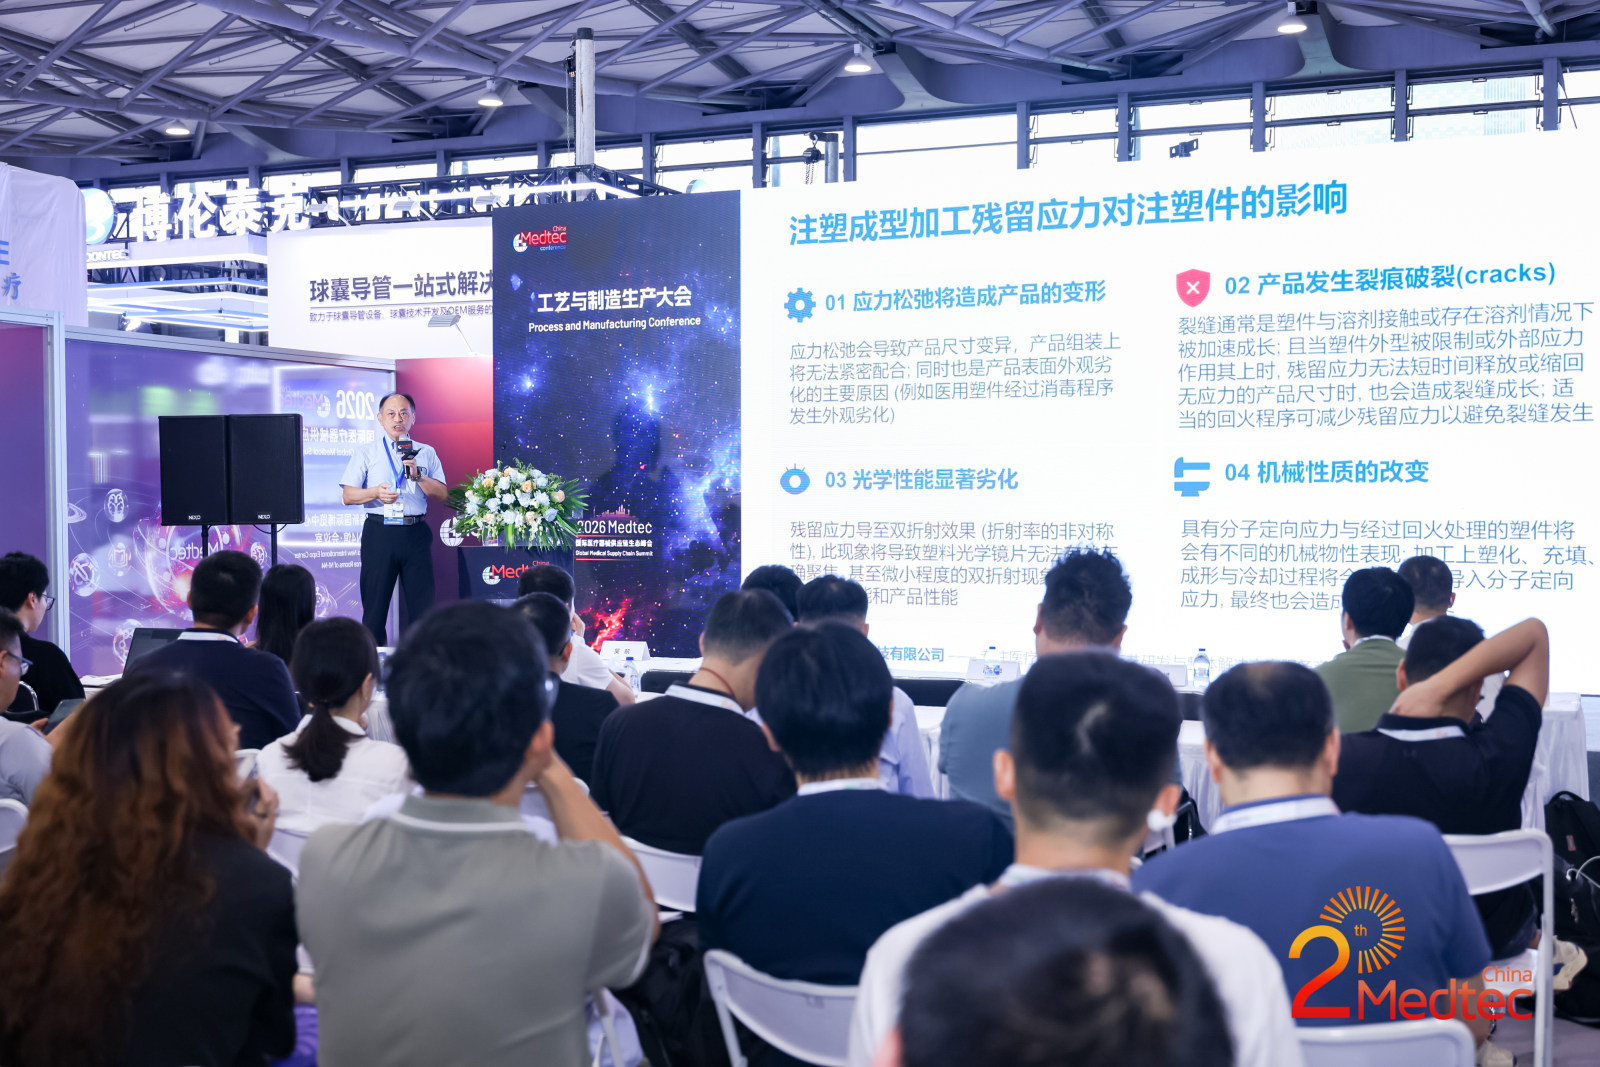
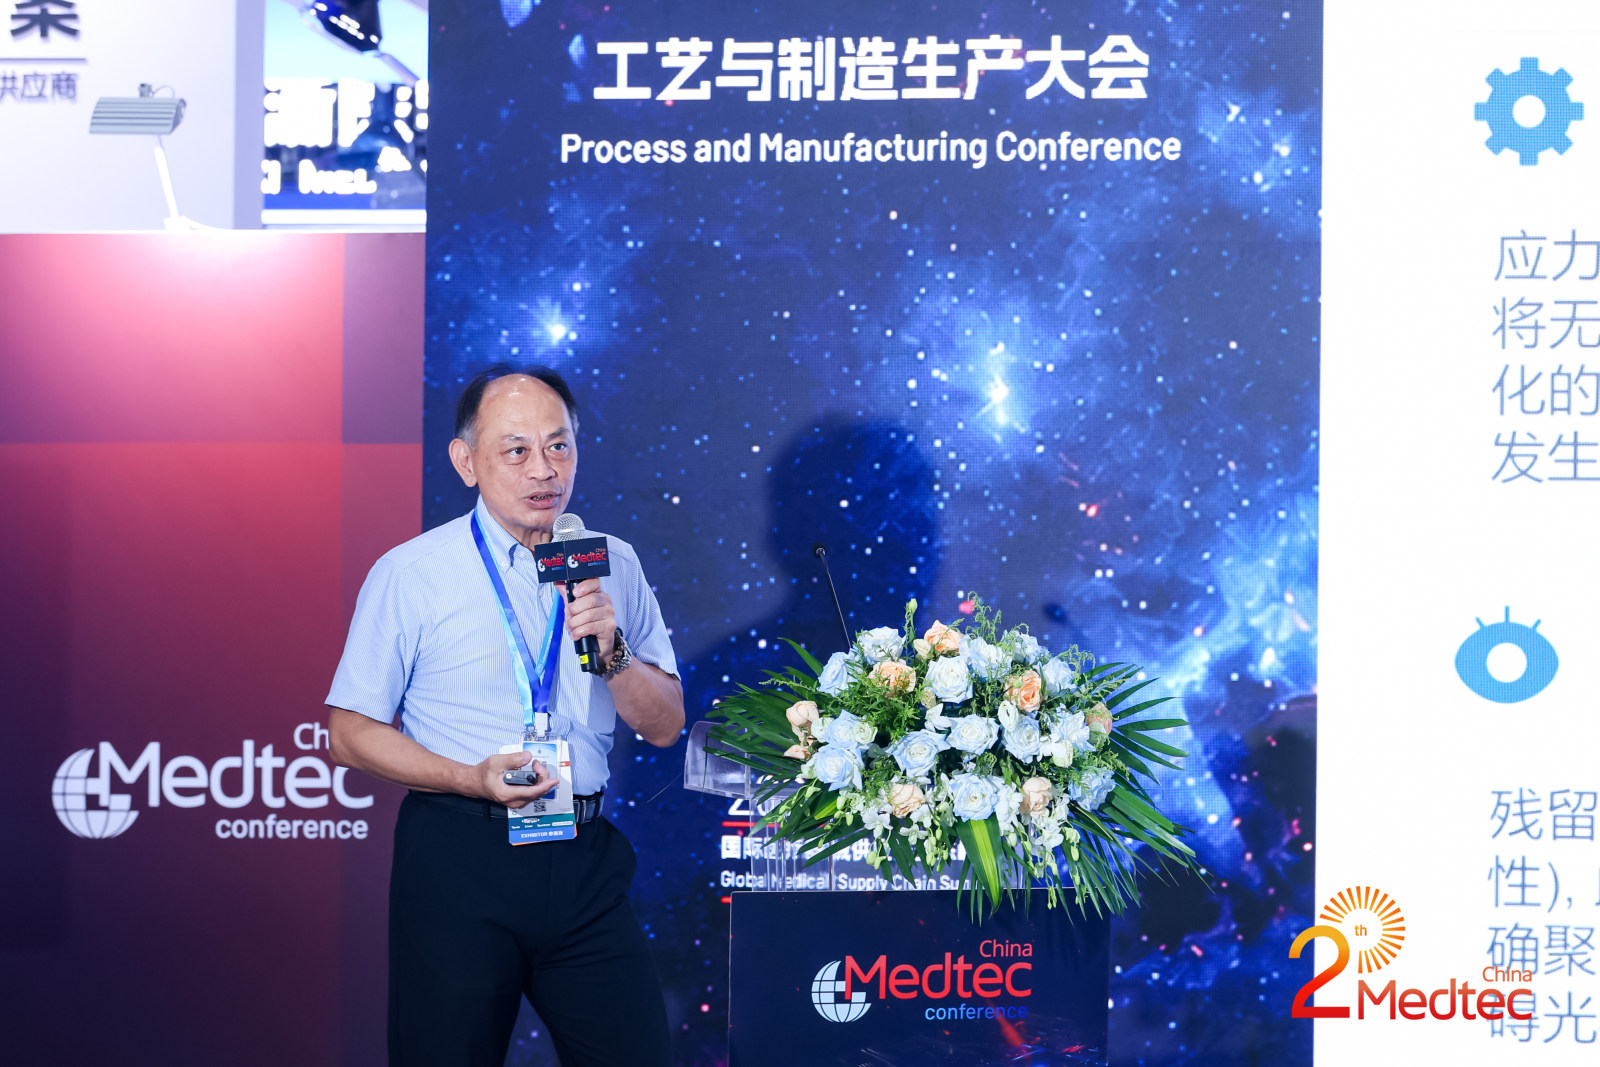
2026年9月2日下午,在2026 Medtec “医疗器械生产过程中的塑模成型技术”论坛上,天津宣胜科技有限公司技术总监刘文斌先生发表了题为《消灭黑点与应力开裂:医用透明高分子材料的注塑“黑盒”与模流破局》的主题演讲。
刘文斌总监的核心论点是:医用透明高分子材料注塑中最棘手的缺陷是应力开裂与黑点形成,必须通过全流程精细管控(包含原料粉料过滤、螺杆标准清洗、模温精准匹配、退火工艺)并结合模流仿真与智慧化模具设计,科学调控注塑参数,彻底破解“注塑黑盒”,保障医疗部件的高一致性与安全性。
1深入剖析内应力成因并科学建立退火与预热对策
刘文斌总监介绍,高分子长链分子在成型过程中若被过度拉伸或压缩且未处于舒展组态,便会残留内应力,导致尺寸变形、光学性能下降及遇化学溶剂开裂。针对高应力材料,可通过科学退火制程(例如PC件在成型12小时内采用115度烘烤2小时)释放应力,并配合金属包覆件预热至接近模具温度,大幅减少冷热温差引发的应力开裂。
2建立全流程黑点管控机制与标准化清机作业流程
刘文斌总监指出,黑点主要源自原材料包装内的微小粉末碎屑在料筒中滞留摩擦碳化,或是剪切过高、热流道死角及实际料温与设定值不符。解决黑点需从源头过筛过滤粉料、建立标准化清机程序(切忌PC料带温过夜滞留),并将实际加工料温从270度优化降至248度,从材料、设备、模具及工艺四个维度全面拦截黑点。
3结合实际案例与一体化模流仿真实现精密模具破局
刘文斌总监总结指出,结合特种工程塑料PSU阻尼器基座模温失真纠偏(将实际模温提升至厂商建议值)、PC医用输液器手柄滑块控温及退火条件优化等实测案例,项目启动初期需利用模流分析进行可行性评估,通过智慧化水路与流道设计,实现洁净、稳定、可追溯的成型量产。